Dois métodos de processamento de engrenagens hipoides
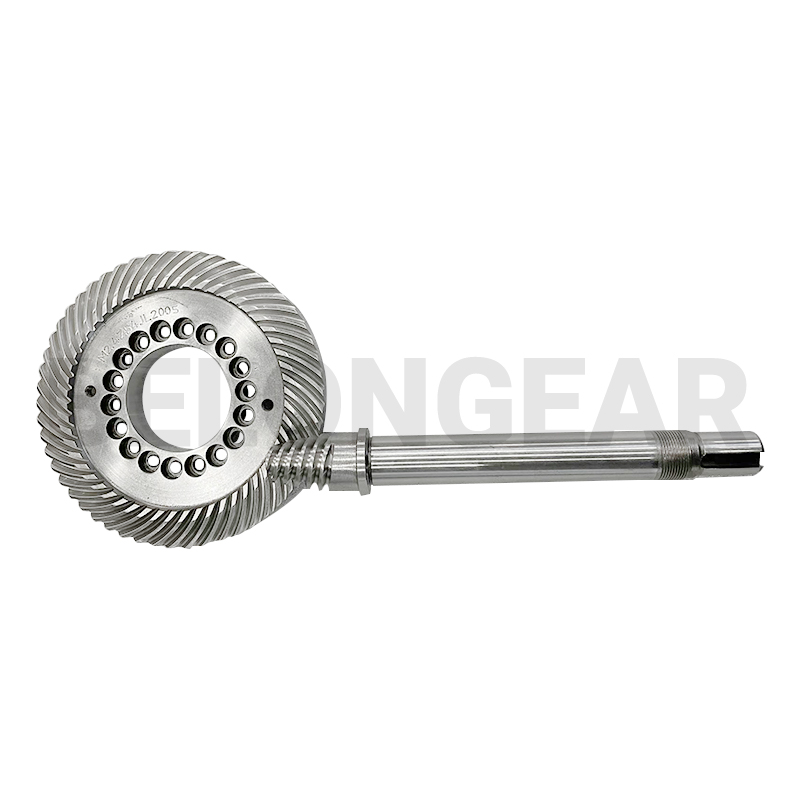
Engrenagens cônicas hipoidesForam introduzidas pela primeira vez pela Gleason Corporation em 1925 e, desde então, passaram por um longo processo de desenvolvimento. Hoje, embora diversos tipos de equipamentos nacionais sejam capazes de usinar essas engrenagens, a manufatura de alta precisão e avançada ainda depende em grande parte de sistemas importados, principalmente os da Gleason e da Oerlikon.
Em termos de processos de acabamento, dois métodos principais são comumente usados: retificação e lapidação de engrenagens. Cada método impõe diferentes requisitos ao processo de corte precedente. Para o acabamento baseado em retificação, o fresamento frontal é geralmente preferido, enquanto os processos de lapidação são normalmente combinados com a fresagem de faceamento.
As engrenagens produzidas por fresamento frontal apresentam geometria de dentes cônicos, enquanto as fabricadas por fresamento frontal apresentam altura de dente constante, o que significa que a profundidade do dente permanece uniforme da extremidade maior à extremidade menor.
A sequência de fabricação padrão geralmente envolve usinagem de desbaste após o pré-aquecimento inicial, seguida de tratamento térmico e, por fim, acabamento final. Para engrenagens processadas por fresagem de faceamento, uma etapa adicional de lapidação e pareamento é necessária após o tratamento térmico. Na prática, mesmo conjuntos de engrenagens com acabamento por retificação são frequentemente pareados durante a montagem. Embora, em teoria, engrenagens retificadas possam ser usadas de forma intercambiável sem pareamento, fatores do mundo real, como desvios de montagem e deformação do sistema, tornam a montagem pareada uma abordagem mais confiável.