01

Forjamento
A peça bruta é forjada em um formato próximo ao final, de modo que a raiz do dente mantenha um fluxo contínuo de grãos.


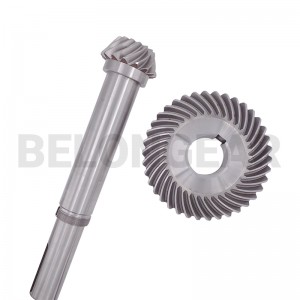
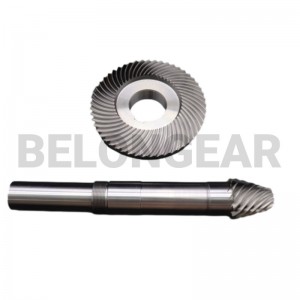
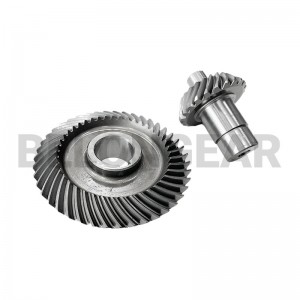
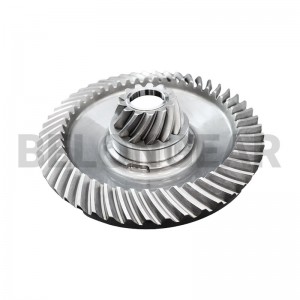
Um conjunto hipoide posiciona o eixo do pinhão abaixo do eixo da roda, o que permite que a transmissão fique mais baixa e que o pinhão tenha mais dentes na mesma relação de transmissão. O deslocamento é o que diferencia a geometria de um conjunto de engrenagens cônicas espirais simples.
Uma engrenagem cônica espiral é definida tanto pelo acabamento de seus dentes quanto por suas dimensões. O processo de fabricação determina a precisão, o ruído e o custo alcançáveis, portanto, é acordado antes da liberação do desenho, em vez de ser deixado para a decisão final na fábrica.
| Rota | Como o dente é finalizado | Escolhido quando | Limitação |
|---|---|---|---|
| Gleason deu uma voltaESTA PÁGINA | Os dentes são cortados, endurecidos e, em seguida, lapidados em pares correspondentes em uma lapidadora Gleason. O par é trabalhado em conjunto com um composto abrasivo, de modo que o contato se desenvolva em toda a extensão do dente, e não apenas onde a ferramenta de corte o deixou. | Funcionamento silencioso em velocidade moderada; grande volume; o percurso clássico dos motores de engrenagem e automóveis. | O processo de lapidação corrige o contato, não a geometria do dente cortado, portanto a precisão alcançável é definida antes do endurecimento. |
| Terreno Gleason | Após o endurecimento, os flancos dos dentes são retificados em uma retificadora Gleason. A retificação corrige a distorção causada pelo endurecimento, de modo que o dente acabado permaneça dentro de uma tolerância de perfil rigorosa, em vez de depender do lapidação para recuperar o contato. | Maior velocidade, precisão mais rigorosa e menor ruído do que o lapidação; o caminho para caixas de câmbio que funcionam continuamente. | A retificação é uma etapa de acabamento mais lenta e dispendiosa, sendo escolhida apenas quando a precisão a justifica. |
| Corte duro de Klingelnberg | Os dentes são cortados grosseiramente em material macio, endurecidos e, em seguida, finalizados por corte duro em uma máquina Klingelnberg. O corte do dente endurecido evita uma operação de retificação separada e mantém a superfície do dente livre de marcas de retificação. | Acabamento duro em locais onde a retificação é difícil, e para geometria do sistema Klingelnberg. | O corte inicial, mais suave, deve deixar a quantidade certa de material, portanto, o corte inicial e o corte final são planejados como uma única operação. |
Os valores abaixo são provenientes do desenho deste item. Quando a página indica um material ou um grau de precisão, essa informação é repetida aqui; todas as outras informações serão confirmadas com você durante a análise do desenho, e não presumidas a partir do catálogo.
| Item | Este produto | Como isso é confirmado? |
|---|---|---|
| Tipo de engrenagem | Engrenagem cônica espiral hipoide e pinhão | Desenho |
| Arranjo de eixos | Eixo do pinhão deslocado; deslocamento indicado no desenho. | Desenho |
| Acabamento | Enrolados como um par combinado | Relatório de malha |
| Material | Aço-liga cementado para desenho | Certificado de material |
| Obrigação | Configurações de eixo e caixa de câmbio com pinhão rebaixado | Desenho |
| Escopo do fornecimento | par combinado | Relatório de malha |
A geometria hipoide adiciona variáveis que um conjunto espiral simples não possui.
A distância de deslocamento é uma entrada de desenho; alterá-la modifica todo o padrão de contato.
A posição do pinhão, acima ou abaixo da roda, altera a configuração das ferramentas.
O contato hipoide demora mais para se desenvolver do que um par espiral simples, e esse tempo está incluído no preço.
Ambos os componentes devem ser da mesma configuração, portanto, a substituição apenas do pinhão raramente é satisfatória.
A maioria das reclamações sobre engrenagens cônicas helicoidais decorre da montagem, e não dos dentes em si. Esses são os três pontos que um instalador precisa controlar na máquina.
O dente é cortado, endurecido e depois brunido contra seu próprio pinhão. O brunimento é o que cria o contato em toda a face, de modo que o par final seja combinado, e não intercambiável.
A peça bruta é forjada em um formato próximo ao final, de modo que a raiz do dente mantenha um fluxo contínuo de grãos.

O furo, as faces e o ombro de montagem são torneados; estes se tornam os pontos de referência a partir dos quais os dentes são cortados e medidos.

Dentes espirais cortados em uma máquina Gleason de acordo com o cone primitivo e a distância de montagem indicada no desenho.

Cementação, têmpera e revenimento até a profundidade de camada e dureza do núcleo especificadas.

Os diâmetros do furo e de localização são retificados após o endurecimento, de modo que a engrenagem gire perfeitamente em relação aos seus pontos de referência.

Chavetas, roscas e furos usinados conforme o desenho.

O par de peças é polido com um composto abrasivo, que cria contato e gera folga.

A identificação e o número da etapa de fabricação devem ser marcados para que o par de peças sobrepostas permaneça junto durante o processo de embalagem.

Limpo, com proteção anticorrosiva e embalado em caixa interna, caixa de papelão e caixa de madeira.
A rota define quais verificações se aplicam. Cada conjunto é medido no centro da engrenagem, o par é engrenado e os resultados são emitidos juntamente com a mercadoria, em vez de serem mantidos internamente.

Dimensões do furo, da face e da montagem em relação ao desenho.Relatório de dimensões

Propriedades químicas e mecânicas da barra bruta.Certificado de material

Dureza superficial após têmpera e revenimento.Relatório de tratamento térmico

Profundidade da cavidade e microestrutura no dente.Relatório de tratamento térmico

Rugosidade na superfície lateral após o brunimento, que gera ruído.Relatório de rugosidade

Precisão dos dentes e excentricidade no centro de medição de engrenagens.Relatório de precisão

Padrão de contato e folga no par montado.Relatório de malha
Engrenagens cônicas helicoidais são escolhidas para transmissões suaves em ângulo reto em alta velocidade. A Belon fornece engrenagens para esses setores industriais.
 Automotivo
 Construção
 Agricultura
 Mineração
Um par de engrenagens cônicas espirais possui eixos que se cruzam. Um par de engrenagens hipoides possui um deslocamento, de modo que o eixo do pinhão não coincide com o eixo da roda, o que permite uma linha de transmissão mais baixa e um pinhão maior.
Como o contato em um dente hipoide depende de como os dois elementos foram ajustados, o lapidação cria esse contato sob o deslocamento especificado no desenho.
Raramente é satisfatório. O padrão de contato pertence ao par, e a geometria hipoide é menos tolerante do que um conjunto espiral simples.
O deslocamento, a relação de transmissão, o número de dentes, a distância de montagem, o material e o tratamento térmico, além da carga de trabalho a que o acionamento é submetido.
Envie o desenho ou o par de peças desgastadas juntamente com a distância de montagem e a especificação da máquina. Assim, o trajeto, o material e a precisão poderão ser confirmados de acordo com as necessidades reais da máquina.